服务热线:400-6886-456
在嘉品仪器全站搜索产品、方案、技术干货与行业配套
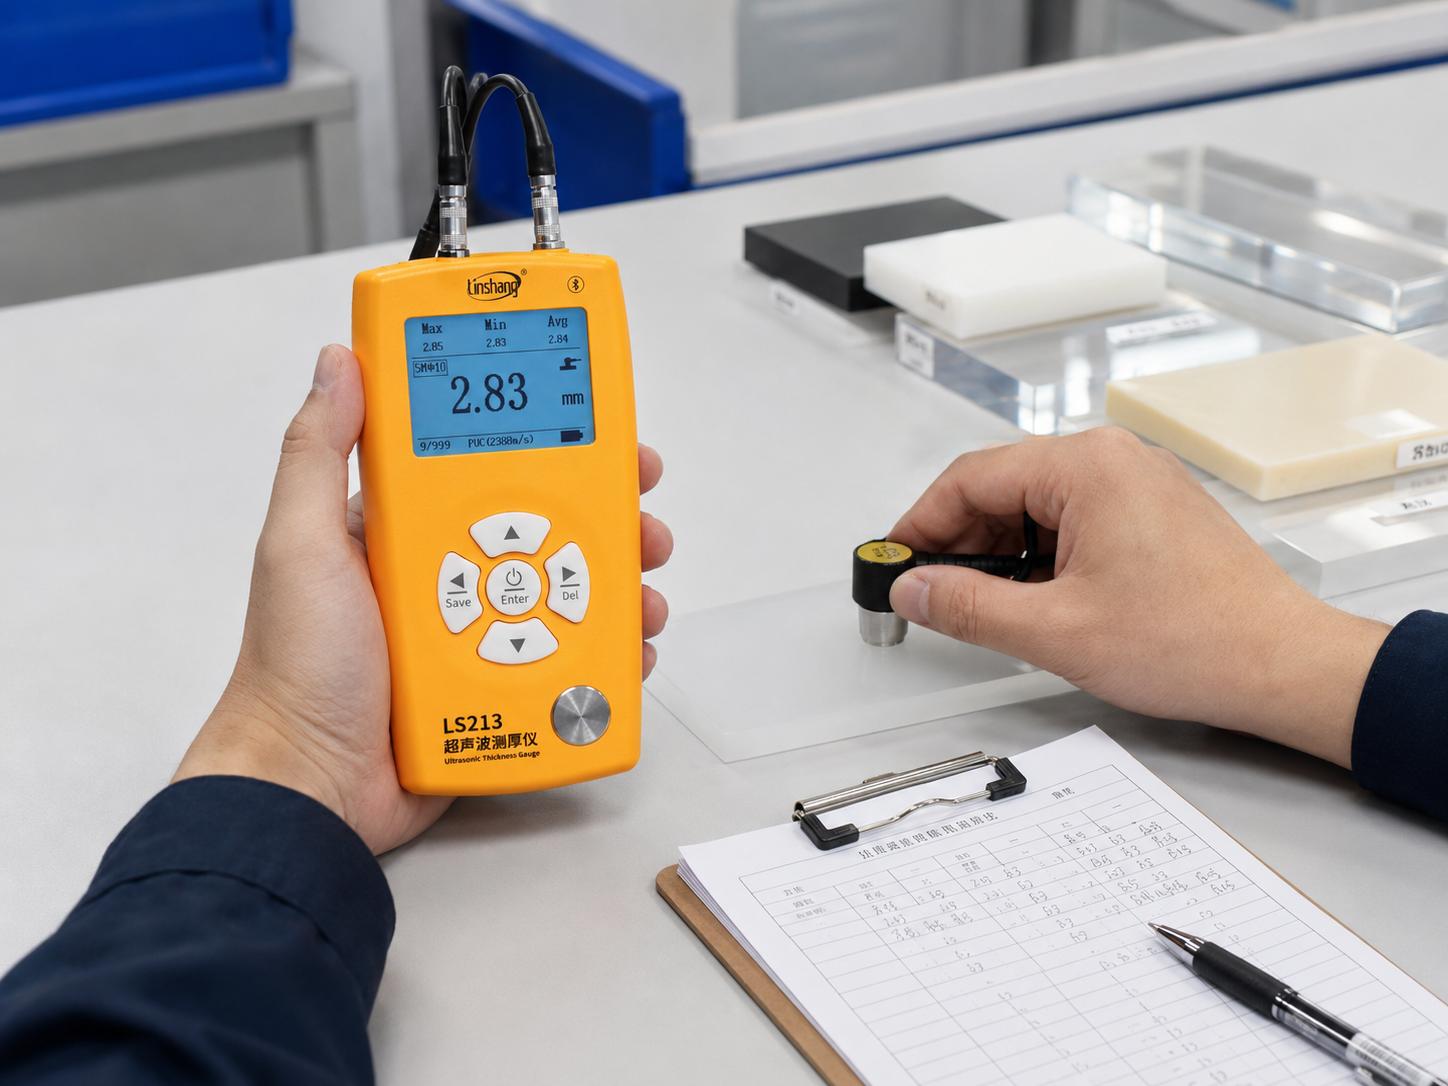
动通常来自原料、模具、温度、牵引速度、冷却条件、喷塑工艺和成型压力。吹膜材料可能出现横向厚度差,挤出板材可能出现边部和中部差异,注塑件可能在加强筋、转角、孔位附近形成局部厚薄变…
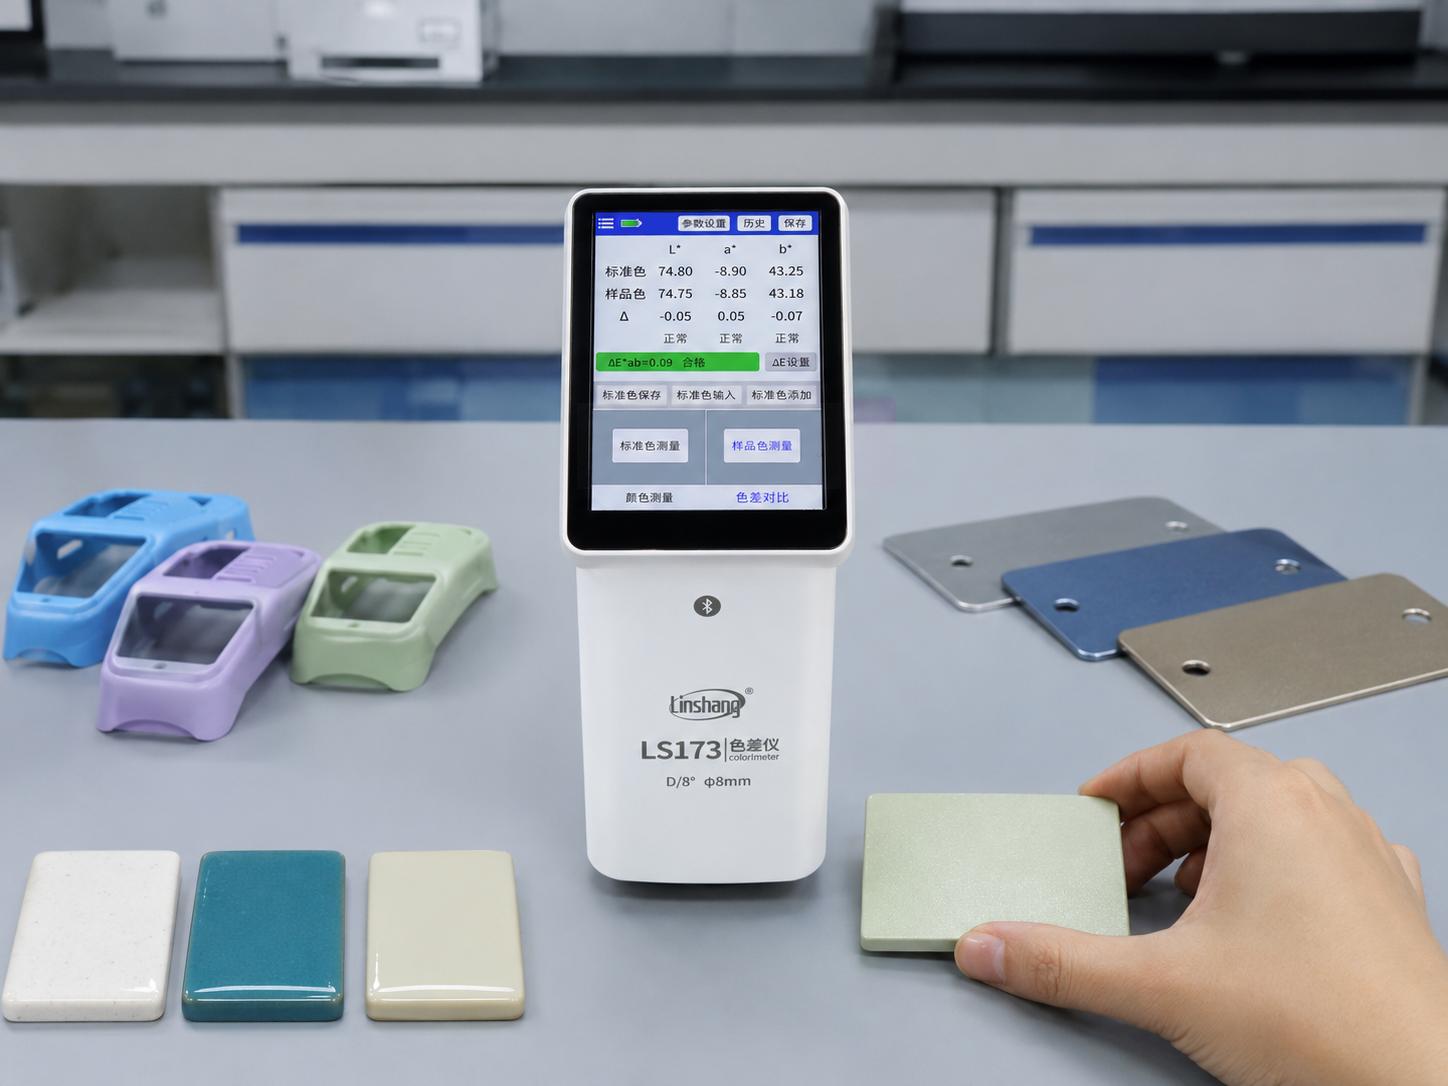
偏灰或明暗不一致。原因可能来自色母粒分散、原料批次、模温、成型压力、表面纹理和后处理。只测成品不测原料,问题追溯会变慢;只测原料不测成品,又无法反映最终外观。 在这种流程中,林…
全品类仪器一站式服务:52大行业配套方案、专业选型指南与全生命周期维保支持
或拨打服务热线 400-6886-456,专业技术团队1小时内响应
 在线客服
嘉品AI 客服中心
游客