螺纹测量怎么选:从通止规到综合仪的分级指南
螺纹检测常因混淆“合格性判定”与“参数测量”导致买错。本文依据Dailyaid资源包,将产品线划分为三类:一是用于产线快速判定的通止/深度规(含电动、快换);二是用于精密分析的单径/作用径指示规(含航空核电专用);三是用于形位公差及全参数测量的综合仪器(含自动化)。覆盖11款机型,助您按精度需求与预算精准选型。
 ▶2:59
螺纹测量怎么选,先分清过筛与溯源
从通止规到综合仪 —— 按精度需求与预算精准分级
- 3 个品牌
- 11 款
- 2 分 59 秒看完
- 螺纹测量怎么选,先分清过筛与溯源0:03
- 什么时候上哪类,先过这三道门0:15
- 三类方案核心差异,功能与数据层级0:40
- 基础档:产线过筛,效率优先1:00
- 进阶档:精密溯源,数值与形位1:24
- 避坑指南:别买错也别用错1:49
- 主力机型同台,一张表看清能力2:15
- 一页看完 · 完整指南2:37
螺纹测量并非单一维度的任务,核心在于区分合格性判定与参数化测量。前者依据ISO或GB标准,通过通止规判断螺纹是否可旋合;后者则需获取中径、螺距、牙型角等具体数值,以分析加工误差来源。
市面上常见的错误选型是试图用一把通止规解决所有问题,或在需要高精度数据时仅依赖人工读数,导致效率低下且无法追溯工艺缺陷。正确的路径是根据应用场景分层:产线首检用快速量规,实验室分析用指示规,复杂几何特征用综合测量仪。
Dailyaid提供的解决方案涵盖了从基础的手动深度规到全自动机械臂检测系统。其中,章森(Chanson)系列指示规擅长定性定量结合,能识别锥度、圆度等形状误差;而Johnson Gage及GS/GM-X系列则专注于螺纹跳动、同轴度等位置公差的综合评估。
🧰 逐款带你看
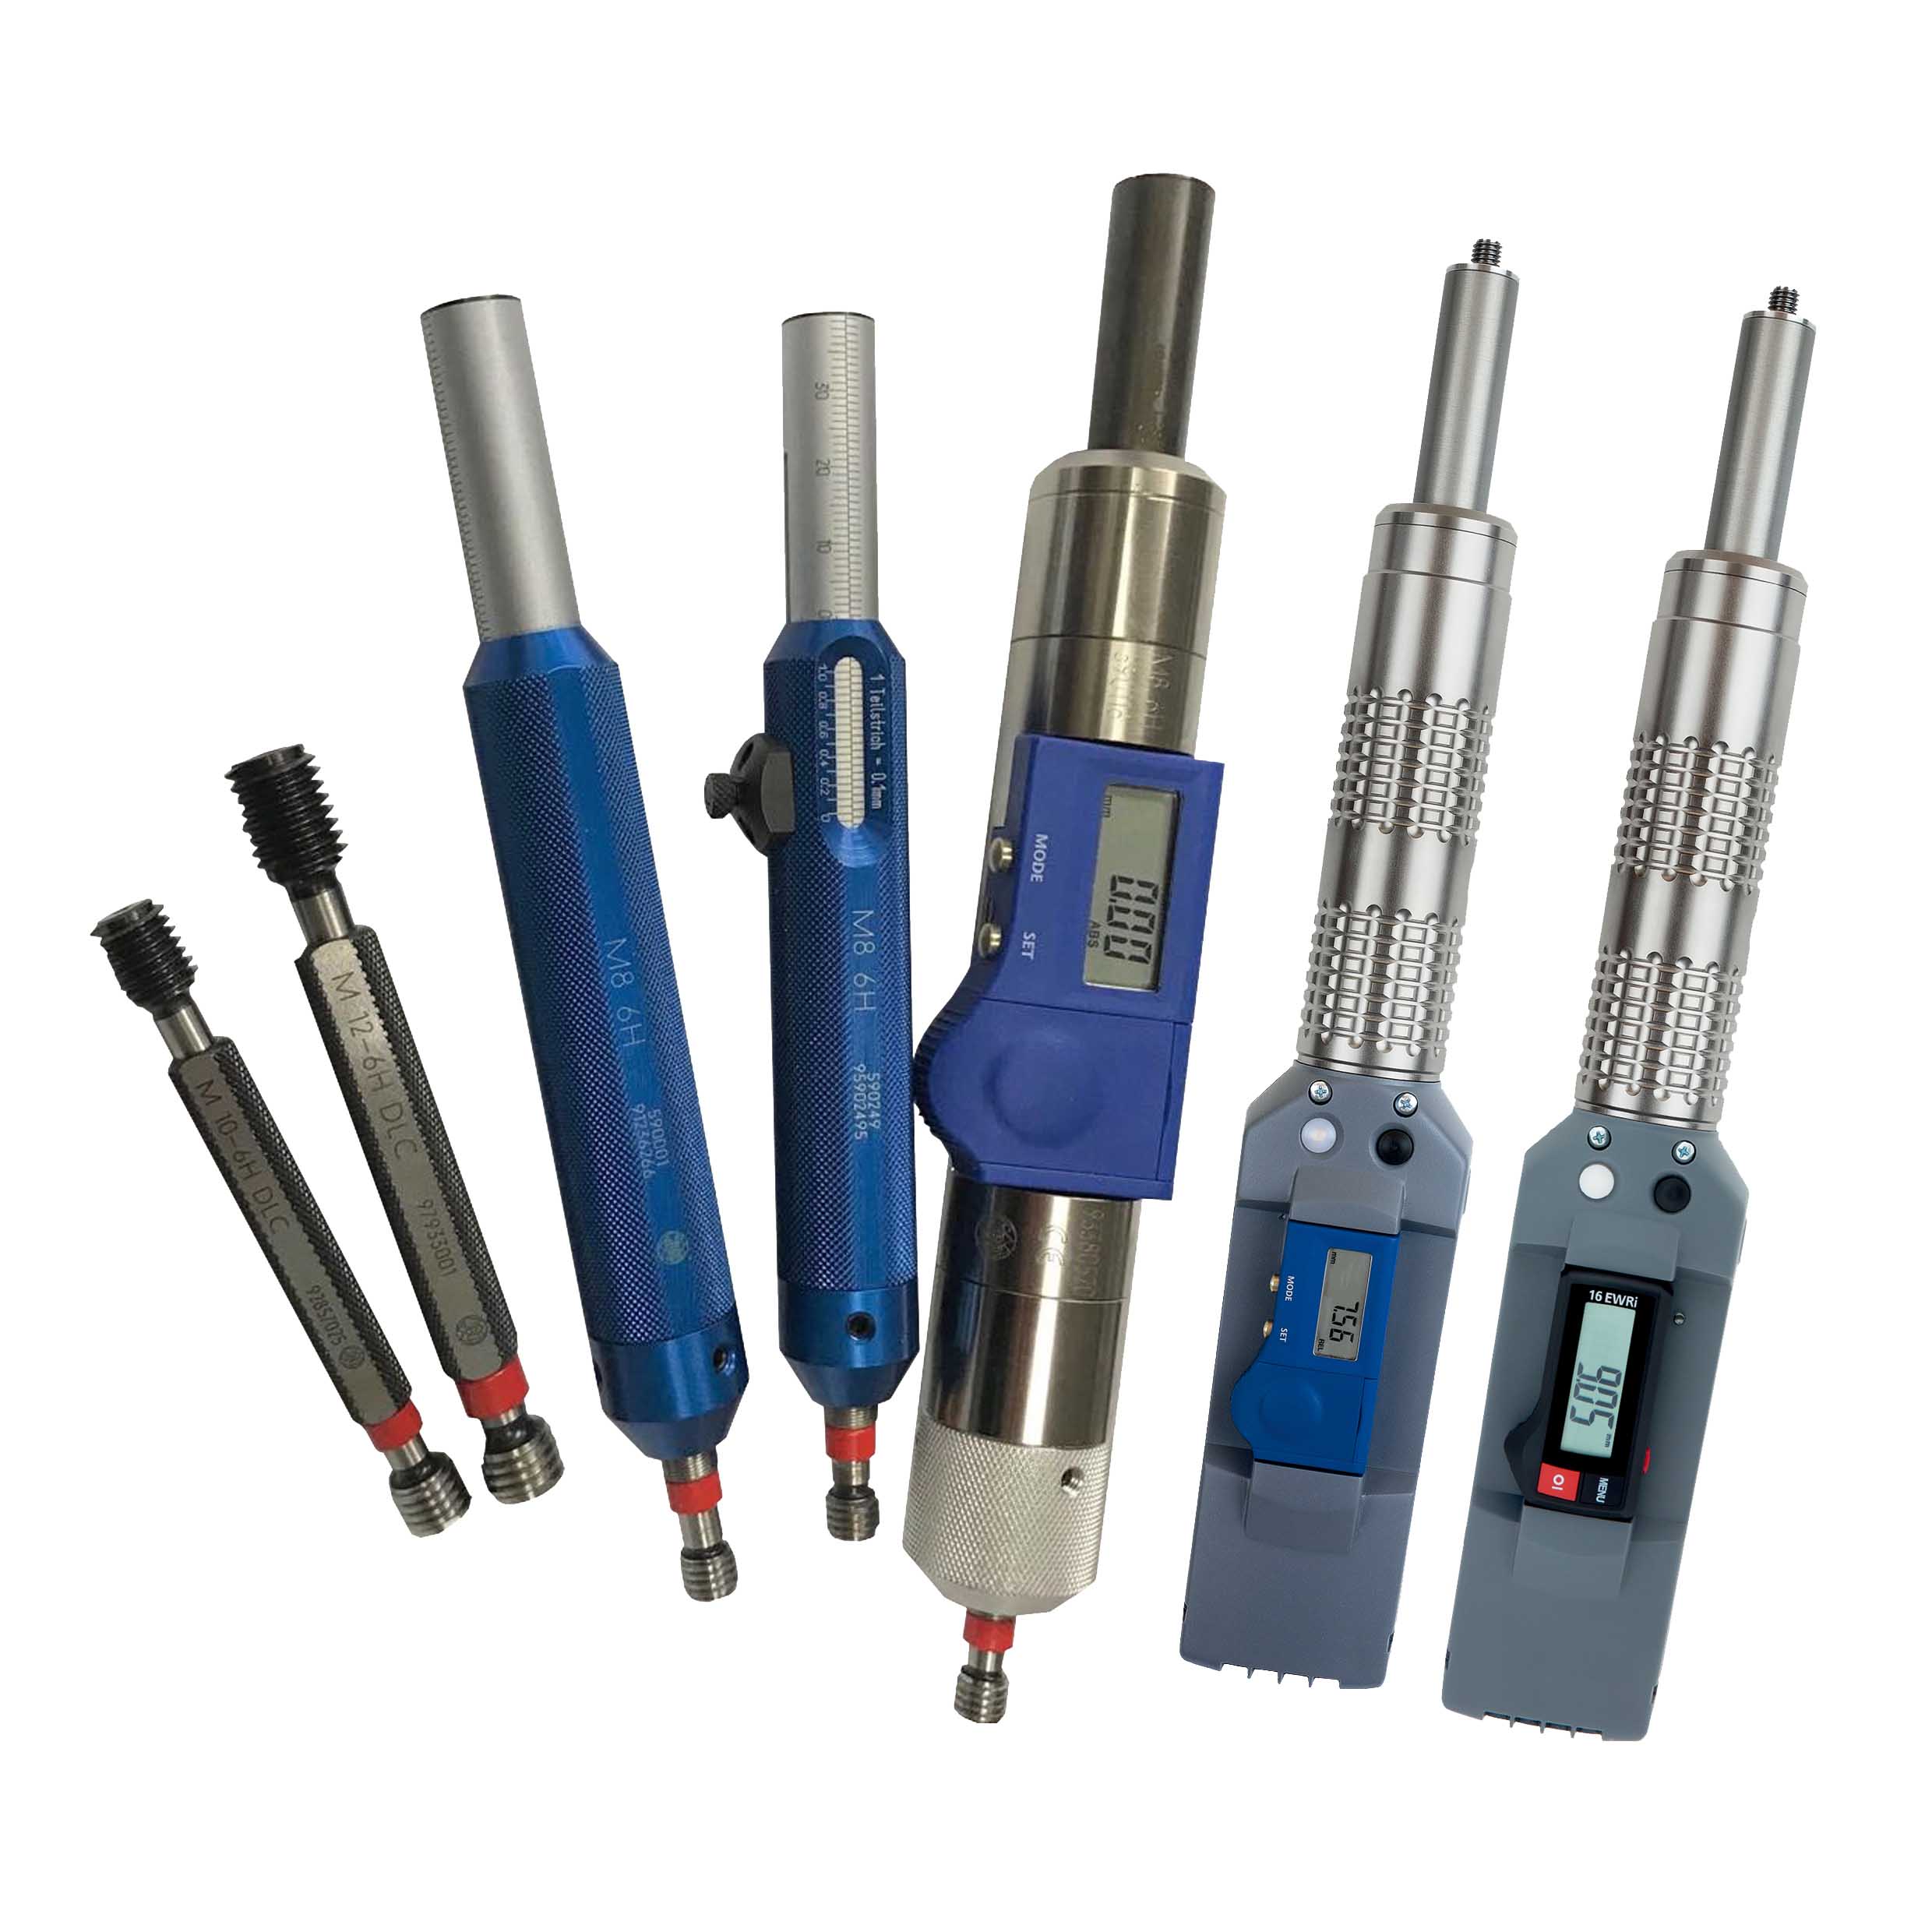
这是一款集成通止与深度检测功能的单一量规,适合需要快速筛查螺纹合格性的产线质检人员。它通过标准化测头设计,大幅简化了传统两步测量的繁琐流程。
- 单一螺纹量规同时检测螺纹通止和深度
- 螺纹深度测量范围达4倍螺纹大径
- 采用标准螺纹塞规测头,磨损后可简单更换
适合追求高效率、需缩短50%检测周期的批量生产场景;若需自动数据上传则不适用。
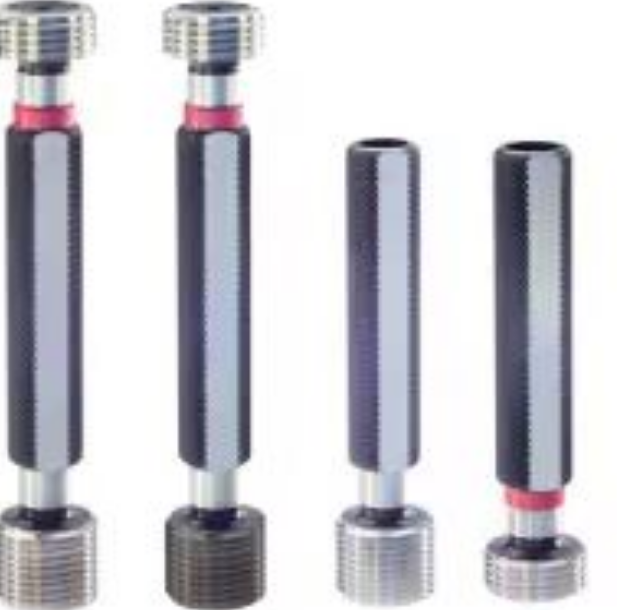
源自德国JBO技术的经典螺纹检测量具,覆盖极广的尺寸范围,适合对库存货期和规格多样性有严格要求的采购方。提供左旋、右旋及带镀层等多种定制选项。
- 尺寸范围0.5-300mm,满足各种需求
- 超过8000多种不同尺寸和公差的库存
- 按需提供检定证书,每个产品独立包装防护
适合需要多规格备货或非标定制的大型制造企业;不适合仅关注单一深度自动化测量的场景。
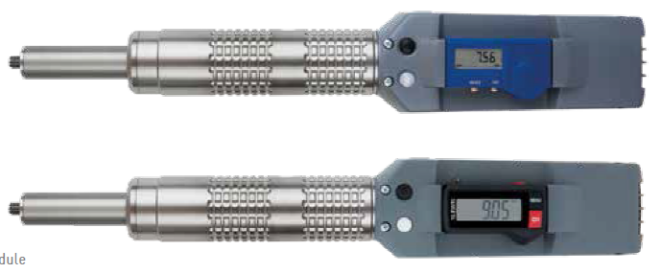
具备恒定扭矩控制和数显上传功能的智能化量规,适合数字化车间中对数据追溯有高要求的质检环节。支持无线发射,极大提升了检测效率。
- 螺纹检测周期缩短80%,支持无线发射(eMCW)
- 数显装置自动读取和上传螺纹深度数据
- 螺纹尺寸范围:M3-M20,测头带DLC涂层
适合M3-M20范围内需实现无纸化记录和数据集成的现代化产线;超出此尺寸范围或无需数据传输的场景不建议选用。
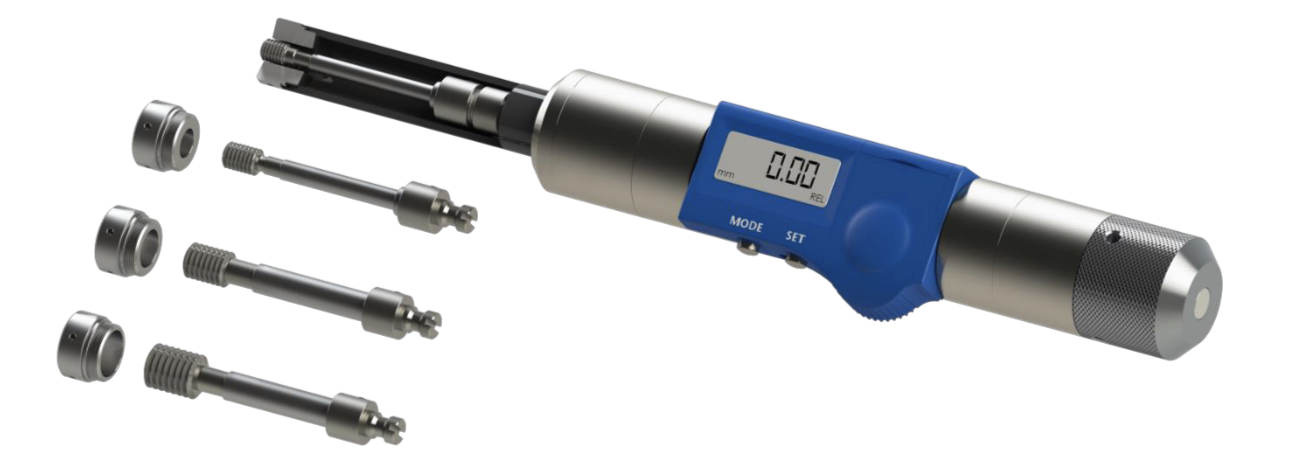
专为频繁更换规格设计的模块化深度规,适合多品种小批量生产中需要快速切换测头的场景。其核心优势在于操作的便捷性与灵活性。
- 支持快速更换测头结构
- 适用于多规格螺纹的深度辅助检测
- 基于Dailyaid品牌通用接口标准
适合需要在同一基座上频繁切换不同螺纹规格的现场操作人员;若仅需固定单一规格检测,普通款性价比更高。
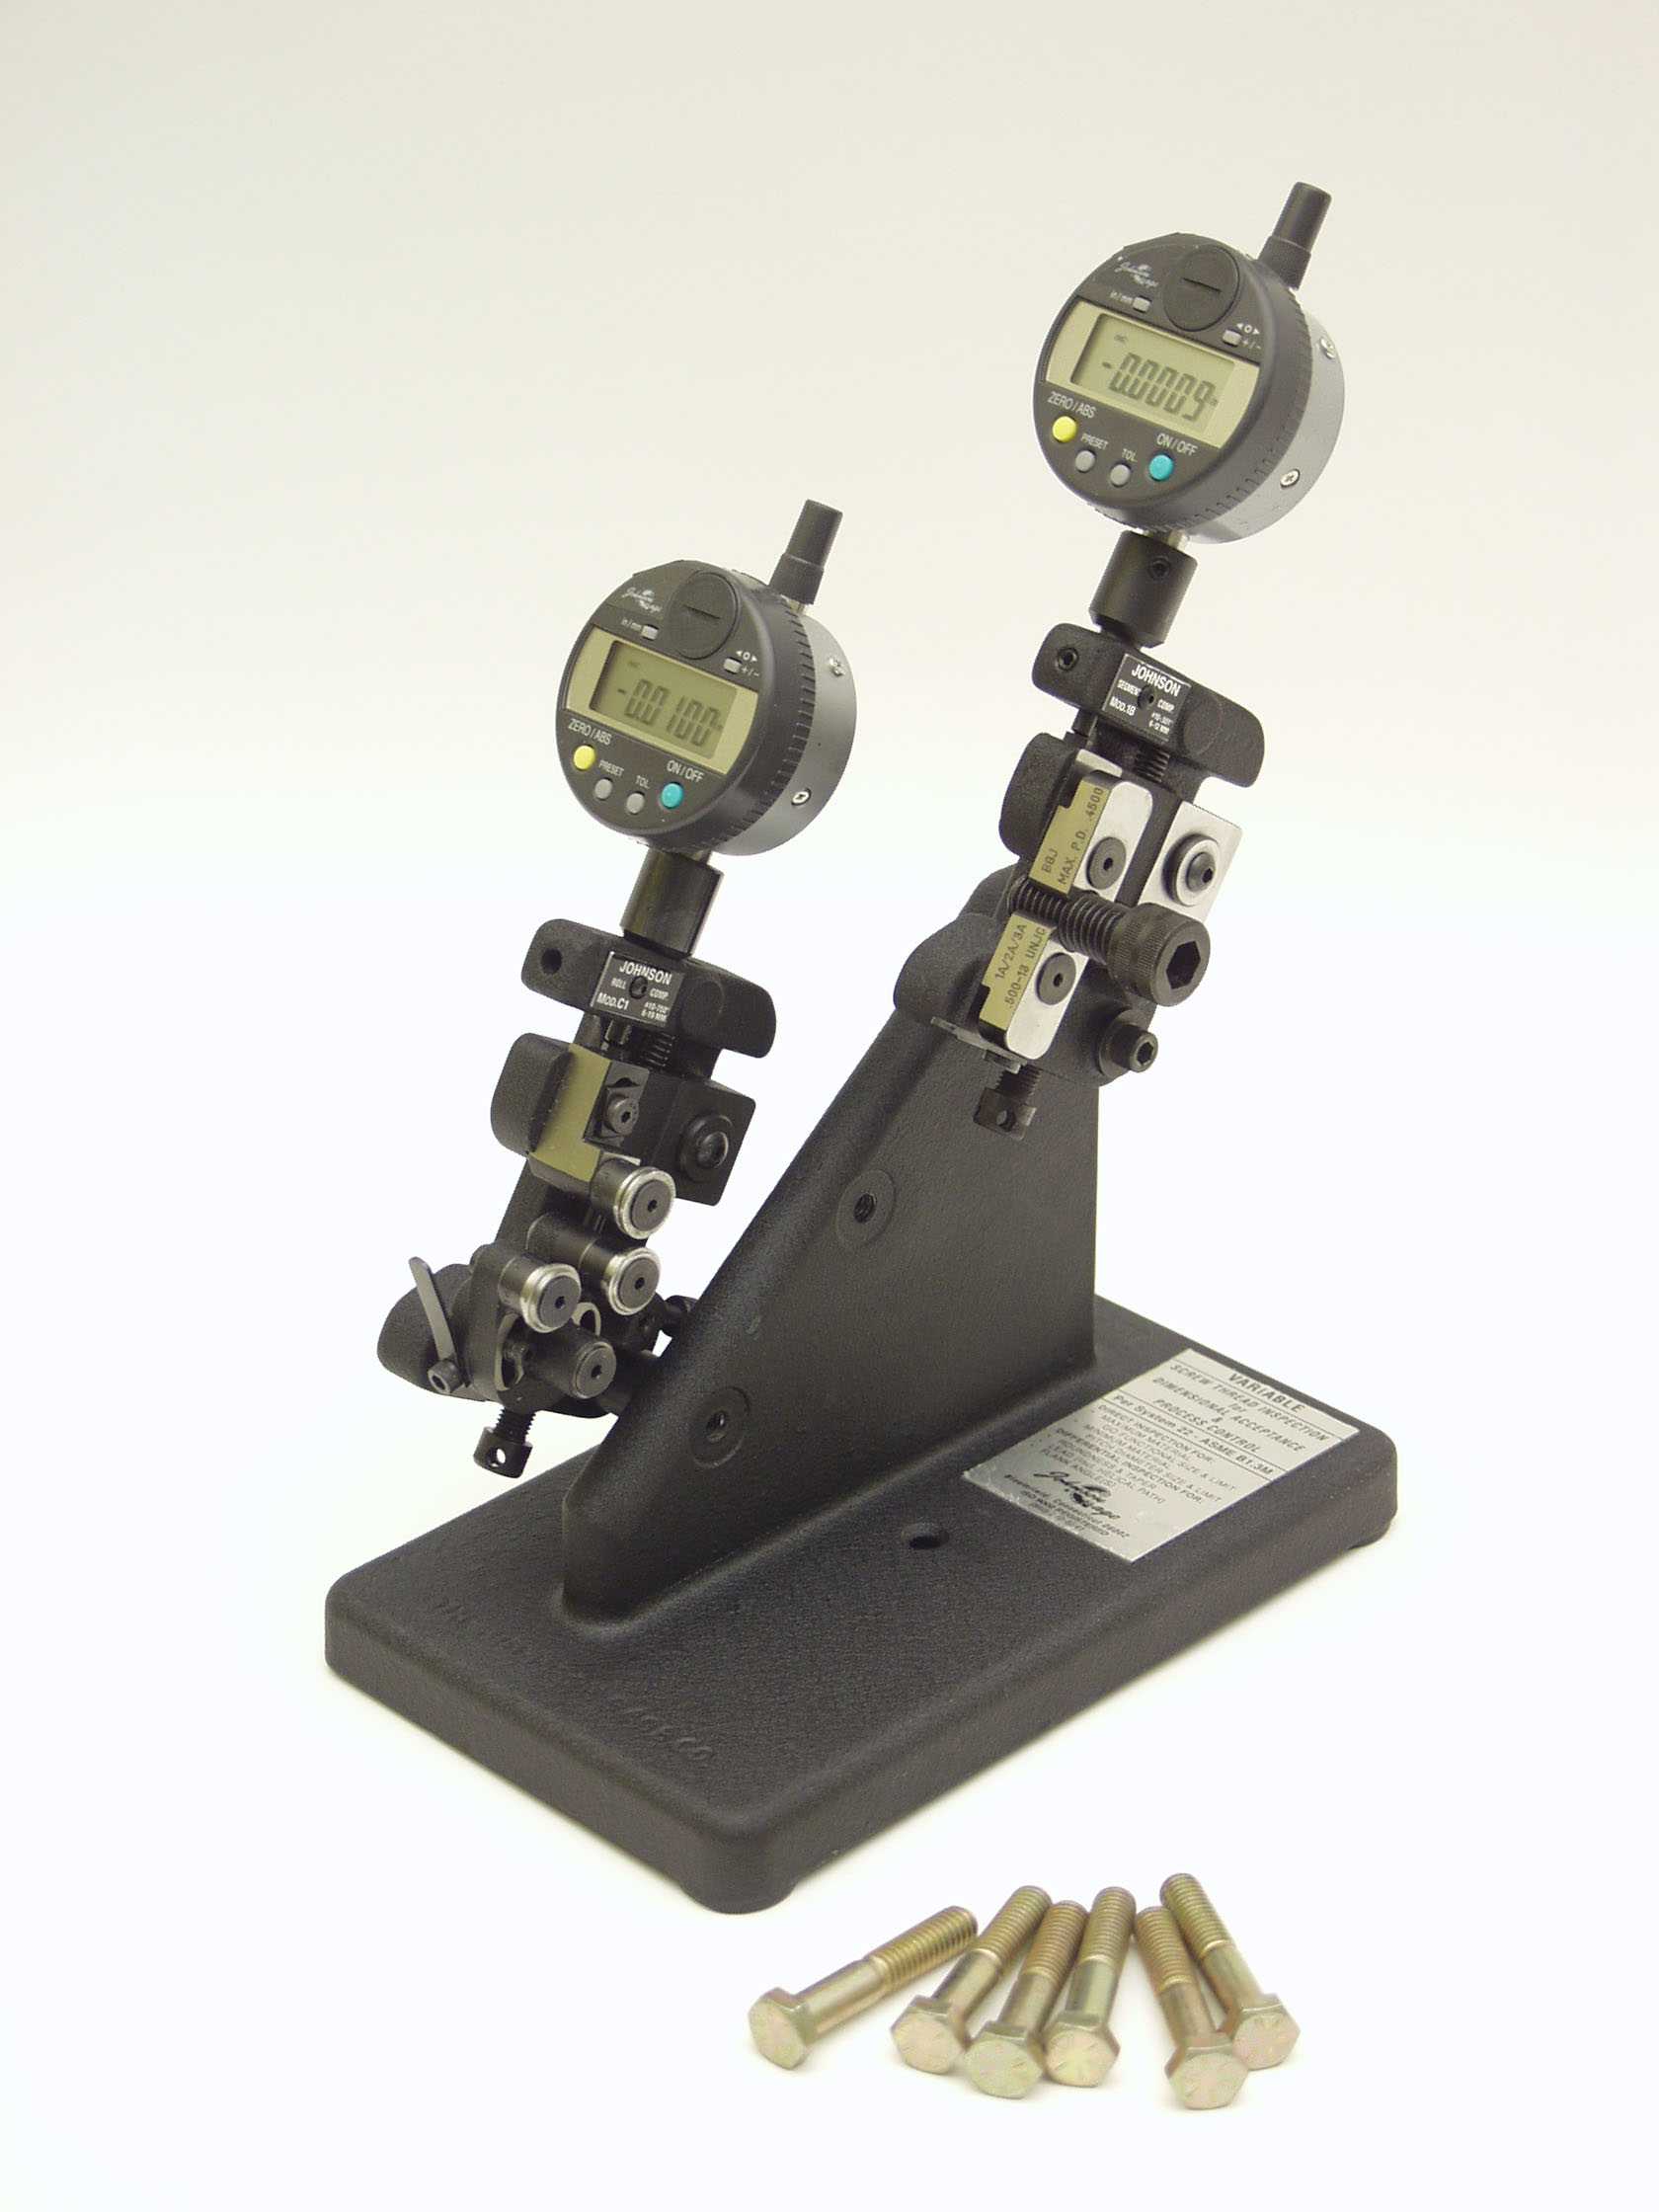
05Dailyaid 外螺纹指示规(M1-M500全量程覆盖)
采用指示表或数显表直接读取大中小径及作用中径实际数值。适合需要定性检测螺距、牙形半角并分析误差来源的精密制造场景。
- 测量范围极宽:可测特大螺纹 M500 至特小螺纹 M1,支持锥螺纹及丝杆 T 形螺纹
- 形状误差分析:同步检测螺纹圆度、椭圆度、三棱形及锥度等几何特征
- 基准关联检测:可同轴度、跳动、端面垂直度等与螺纹基准相关的形位公差
适用于需深入分析螺纹成形质量而非仅做通止判断的高端加工环节;询价制。
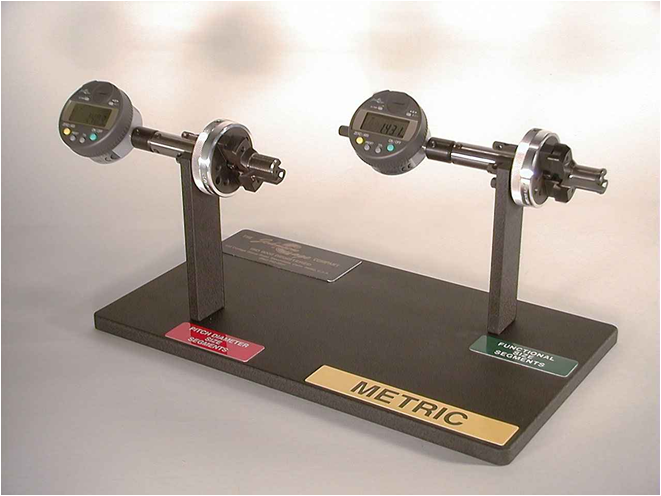
源自美国章森技术,专为内螺纹尺寸与形位精度设计的高精度量仪。适合航空航天、汽车及核能等行业对内部螺纹连接可靠性有严苛要求的场合。
- 直接读数:通过指示表/数显表获取内螺纹大、中、小径及作用中径的实际偏差值
- 误差溯源:定性检测螺距和牙形半角,准确定位导致旋合不良的具体误差源
- 复杂工况适应:具备测量深孔内螺纹的能力,同时评估螺纹本身的圆度与形状误差
推荐给需解决内螺纹配合过紧或松动问题的质检部门;询价制。
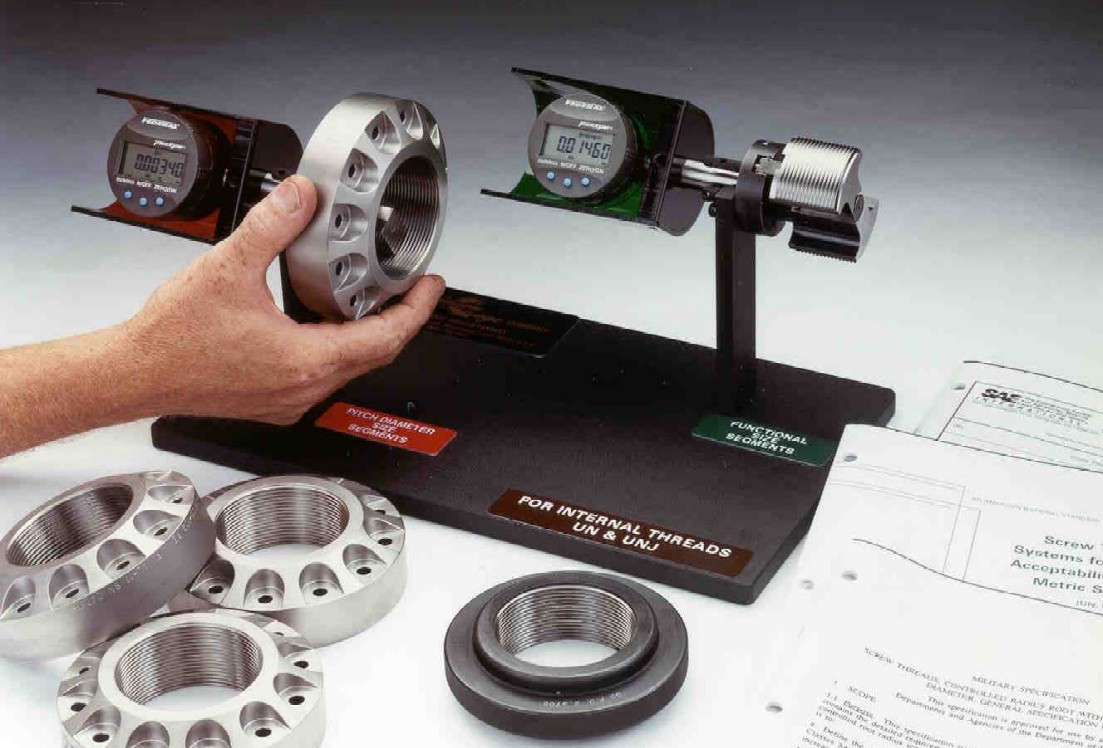
针对航空航天 MJ 螺纹标准开发,兼顾旋合性与连接强度的综合测量方案。适合替代传统通止规,解决因齿侧接触不良导致的强度下降问题。
- 关键参数控制:重点监测单一中径与影响旋入性的作用中径,确保符合航空公差标准
- 可靠性保障:通过精确测量尺寸与形位误差,提升紧固件在极端环境下的连接可靠性
- 标准合规性:依据螺纹结构形式与定义选择测量方法,满足航天产品严格的质控要求
专为航空零部件制造商及维修单位设计,普通民用螺纹无需此级别配置;询价制。
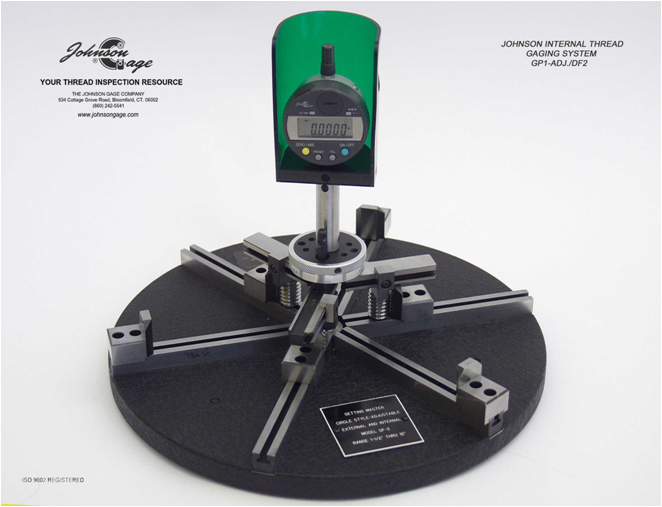
面向核电站设备紧固件的安全级测量仪器,防止因螺纹失效引发事故。适合能源行业对螺栓螺母进行全生命周期质量追溯的场景。
- 高精度数值化:直接读出螺纹各径及作用中径实际值,避免通止规的判断盲区
- 全面形位评估:同步检测螺距、牙形半角及螺纹形状(如锥度、圆度),确保装配应力均匀
- 基准完整性:涵盖同轴度、跳动等几何参数,验证螺纹与安装面的相对位置精度
核电工程承包商及核心部件供应商必备,用于高风险紧固件的最终验收;询价制。
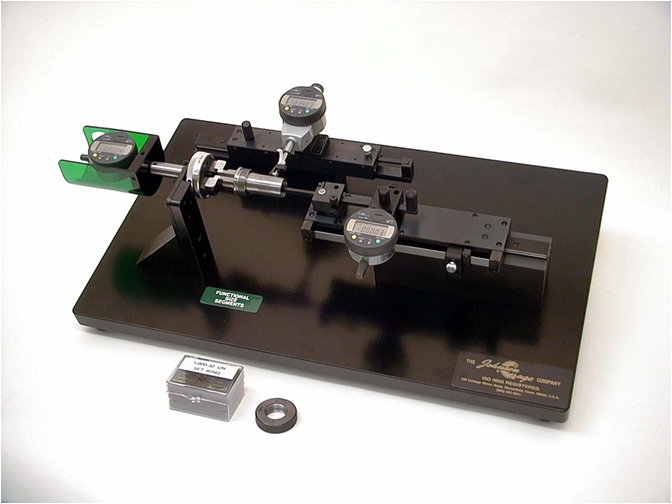
09Johnson Gage 内外螺纹综合测量仪(位置误差专用)
基于 Johnson Gage 技术,专为以螺纹为基准的几何量检测设计。适合需要高精度评估螺纹同轴度、垂直度及跳动的精密零件质检场景。
- 以内螺纹为基准,测量工件端面垂直度及相对位置误差
- 以外螺纹为基准,检测中径、同轴度、同心度及端面跳动
- 支持定制化设计,满足生产现场快速测量需求
适用于航空航天或汽车传动部件等对螺纹形位公差有严苛要求的用户;仅测尺寸者无需购买。
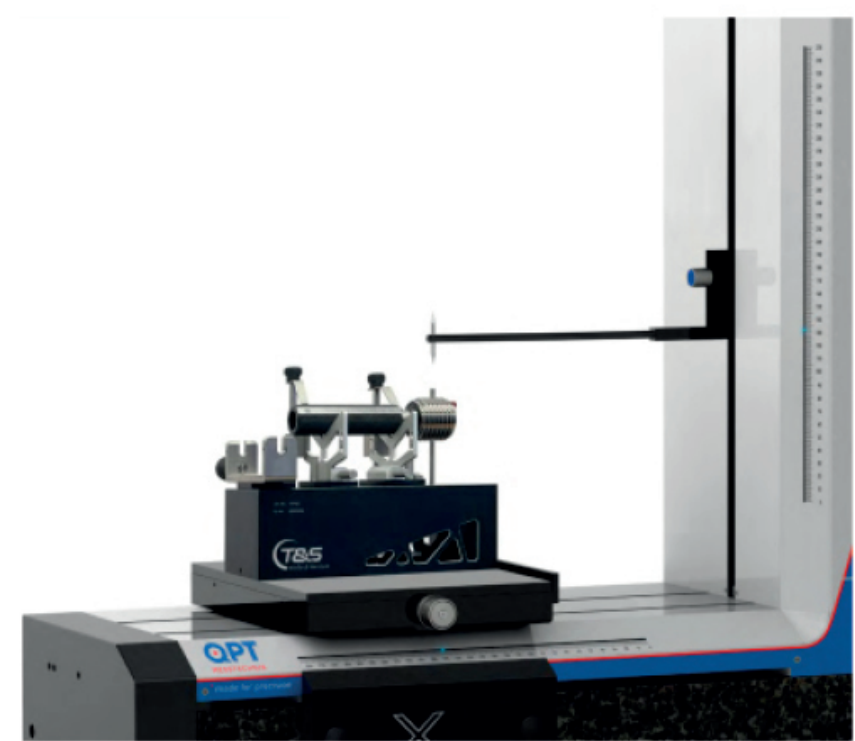
采用高品质花岗岩导轨与绝对测量技术,兼顾螺纹规与产品测量。适合追求高稳定性、低维护成本且需检测单头/多头螺纹参数的实验室或车间。
- 全程绝对测量,非接触增量光栅技术消除温度影响
- 内置国际国内标准,无需复杂校准,0.1-3mm/s可调速度
- 电动工作台自动寻找拐点,稳健机械本体无需气源支持
推荐给需要高精度轮廓分析及长期稳定运行的专业计量室;预算有限或仅需通止检查的用户不适用。
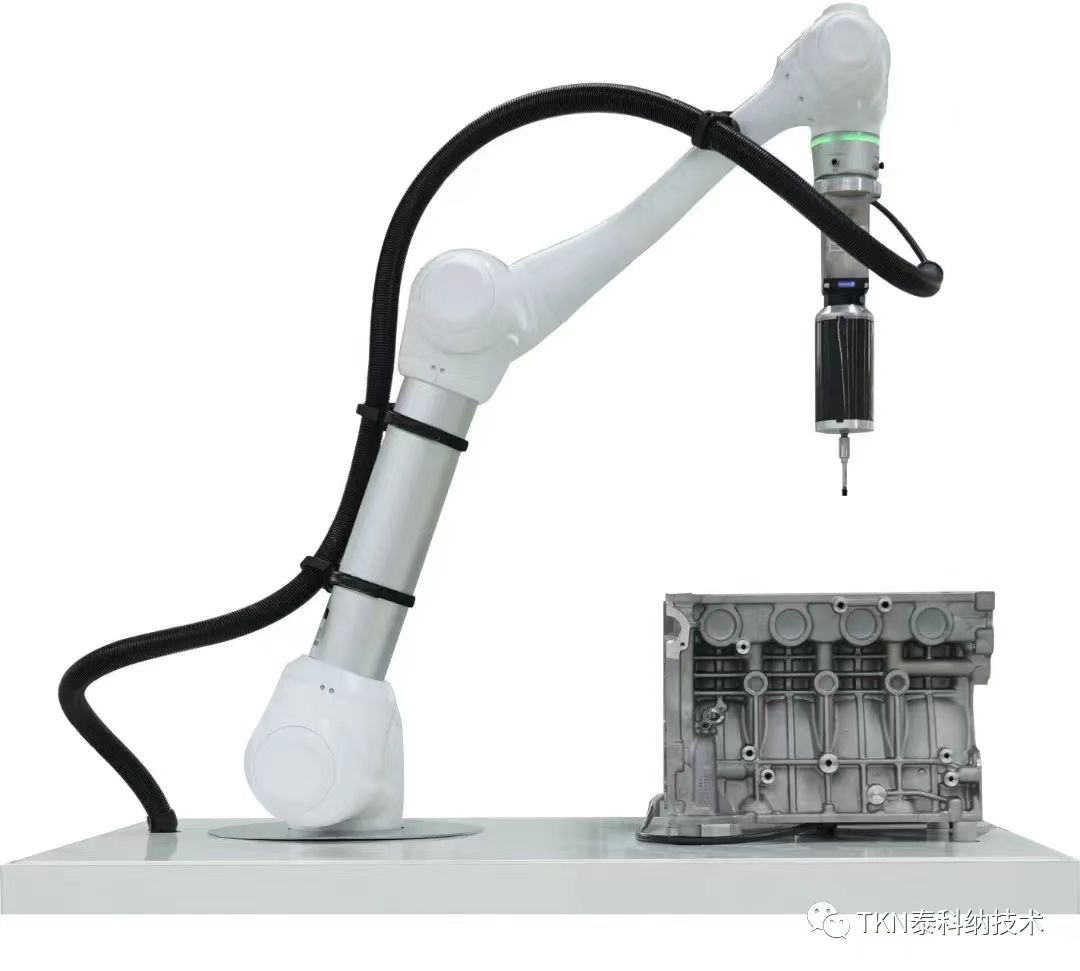
集成自动化机械臂与旋转电机,实现螺纹孔通止及深度的全自动检测。适合大批量生产线,需快速定位并自动更换测头的工业场景。
- 中径测量范围:4~20 MM,深度测量精度:0.01 MM
- 支持通孔和盲孔测量,最大深度可达50 MM(4倍大径)
- 机械臂编程精确定位,自动移动塞规测头至指定位置
专用于中小规格螺纹孔的高效在线全检;大型外螺纹或非标准化接口零件不适用。
📊 一张表选对型号
| 产品线 | 代表机型 | 关键参数范围 | 核心功能 | 适用场景 |
|---|---|---|---|---|
| 快速判定类 | Dailyaid通止规/深度规 | M3-M20; 0.5-300mm | 通止+深度同步检测 | 产线高效过筛 |
| 精密指示类 | 章森内外螺纹指示规 | M1-M500; 含锥螺纹 | 单径/作用径精确读数 | 航空/核电高精度件 |
| 综合测量类 | Johnson Gage跳动仪 | 中径4-20mm; 深≤50mm | 形位公差/跳动综合测 | 复杂几何特征评估 |
| 综合测量类 | GS/GM-X螺纹综合仪 | 单头/多头; 0.1-3mm/s | 全轮廓扫描/自动评定 | 研发/质检实验室 |
| 综合测量类 | 自动化螺纹测量机 | 精度0.01mm; 盲孔可测 | 机械臂自动通止/深度 | 批量在线自动检测 |
🔧 核心仪器
本文覆盖Dailyaid旗下全谱系螺纹测量方案:从0.5-300mm通用通止规、M3-M20电动/快换深度规,到章森内外螺纹指示规(含航空/核电专用及M1-M500极值段),以及Johnson Gage跳动仪、GS/GM-X综合仪和全自动检测机,满足从产线快速过筛到实验室精密溯源的多层级需求。
✅ 选型关键要点
- 明确检测目的:是“过筛”还是“溯源”。若仅需判断螺纹能否旋合,选择通止规或深度规即可;若需分析加工误差来源(如螺距、牙型半角偏差),必须选用能读取具体数值的指示规或综合仪。通止规无法提供数值反馈,不能用于工艺改进。
- 关注尺寸范围与特殊规格匹配度。普通螺纹通止规覆盖0.5-300mm,但电动深度规通常限于M3-M20;特大螺纹(至M500)或特小螺纹(M1)需专用章森指示规。选型前务必核对工件最大/最小直径及是否为左旋、带镀层等特殊要求。
- 评估效率需求:手动 vs 电动 vs 自动化。手动深度规适合低频抽检;电动深度规通过恒定扭矩和数显上传,可将检测周期缩短80%,适合高频产线;全自动机械臂系统适用于盲孔/通孔批量在线检测,中径范围4-20mm,精度0.01mm。
- 区分形状误差与位置误差的测量能力。基础量规仅测尺寸;章森指示规可定性检测锥度、圆度等形状误差;Johnson Gage跳动仪及GS/GM-X综合仪则专注于以螺纹为基准的同轴度、垂直度、跳动等位置公差综合评估。
- 考虑行业合规性与数据追溯。航空航天MJ螺纹及核电紧固件对连接强度有严格要求,传统通止规无法满足,需选用航空/核电专用指示规以控制单一中径和作用中径。实验室级应用建议选内置标准算法的综合仪,避免人工计算误差。
💡 温馨提示
- 别拿通止规当精密量具用。通止规只能判定合格与否,无法给出中径具体数值,导致无法定位车床刀补方向,造成废品率居高不下。需查原因时请换用指示规或综合仪。
- 别忽视测头磨损后的校准成本。普通深度规测头磨损后需整体更换或重新检定,而快换式或电动规支持单独更换测头。长期高频使用下,未预留测头备件会导致产线停摆等待货期。
- 别在深孔测量中使用非专用工具。普通通止规难以触及深孔底部,且易因手抖产生角度误差。对于深度达4倍大径的孔,应选用带导向套筒的深度规或电动自动对中设备,确保垂直度。
- 别混淆“单一中径”与“作用中径”。通止规主要验证作用中径(含几何误差影响),而指示规直接读取单一中径。若工件表面粗糙度大或有毛刺,两者差异显著,仅看通止规可能漏判不合格品。
🙋 常见问题
- 为什么电动深度规比手动贵那么多?
- 电动规具备恒定扭矩控制和数显自动上传功能,消除了人为施力不均导致的误判,并将检测时间缩短80%以上。其核心优势在于数据可追溯性和一致性,适合汽车、电子等高节拍产线。
- 通止规能通过,为什么综合仪还报超差?
- 通止规基于极限尺寸原理,允许一定的几何误差存在只要不干涉旋合。综合仪测量的是实际轮廓参数(如螺距累积误差、牙型角偏差),这些误差虽不影响旋入,但会降低连接强度和疲劳寿命,故判定更严格。
- M1特小螺纹怎么测?
- 常规量具难以夹持和读数。章森系列指示规专门设计了微型测头和放大光学系统,可精确测量M1及以上的特小螺纹,同时能识别椭圆、三棱形等微观形状缺陷。
- 需要测螺纹孔的同轴度,买哪种仪器?
- 应选择Johnson Gage螺纹跳动测量仪或GS/GM-X综合测量仪。前者以内/外螺纹为基准,直接读取端面垂直度和径向跳动;后者通过花岗岩导轨和光栅技术,实现高精度的位置公差综合评估。
🏭 他们都用得上
本文覆盖的品牌与机型
主要品牌为 Dailyaid。快速判定线包括:普通螺纹深度规、电动螺纹深度规、快换螺纹深度规、螺纹通止规。精密指示线包括:外螺纹指示规、内螺纹指示规、航空紧固件螺纹指示规、核电螺纹指示规。综合测量线包括:螺纹跳动测量仪、GS/GM-X螺纹综合测量仪、自动化螺纹测量机。