铸件、锻件、退火件测硬度,为什么都推荐布氏?
布氏硬度的方法是「大力出大压痕」:用规定直径的硬质合金球压头,在规定试验力下压入试样表面,保持规定时间后测量压痕直径,换算成 HBW 值。压痕大、参与测量的材料体积大,因此对组织不均匀的材料特别友好——铸件有偏析、锻件有流线、退火件晶粒粗大,用布氏测出来的就是一个有代表性的平均值,不会像小压痕方法那样「一点一个数」。
这也是为什么铸造厂、锻造厂、冶金厂的来料检验几乎都用布氏:铸铁、铸钢、锻件、退火与正火钢、有色金属及合金,是布氏的主场。反过来,做过淬火硬化的高硬度件不适合用布氏——压头压不进去,或者压痕太小测不准。
选型抓四条:试验力档位(常见 62.5 / 100 / 125 / 187.5 / 250 / 500 / 750 / 1000 / 1500 / 3000kgf,按压头直径匹配)、压头规格(Φ10 / Φ5 / Φ2.5mm 硬质合金球)、压痕测量方式(读数显微镜手动读,或自动测量系统)、样品高度与操作空间(大铸件要能放得下)。
如果你的工件太大、太重,搬不上台式布氏机,那就走便携路线——里氏 / 超声波(UCI)机型可以现场换算布氏值,下面的对照表一并列出。
🧰 逐款带你看
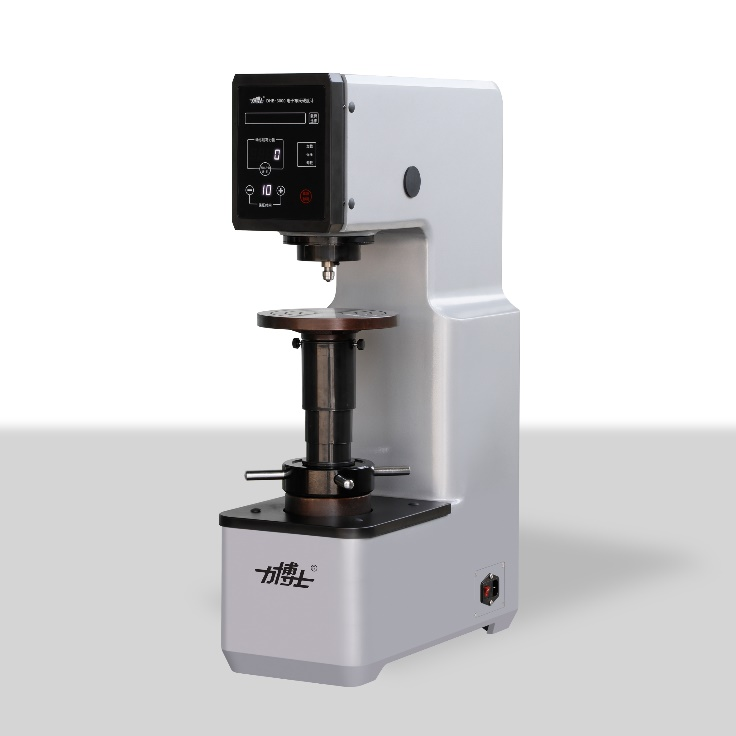
台式布氏主力:压痕大、代表性好,铸锻件与退火件适用。
- 布氏硬度采用压入法:以规定直径的硬质合金球压头,在规定试验力下压入试样表面,保持规定时间后测量压痕直径,按公式或查表得出 HBW 硬度值
- 压痕大、参与评价的材料体积大,对组织不均匀的材料(铸件偏析、锻件流线、退火件粗晶)能给出有代表性的平均值
- 适用对象:铸铁、铸钢、锻件、退火与正火钢、有色金属及其合金;不适合淬火硬化后的高硬度件
- 电子式机型相较机械式加载更稳定、读数更直观,可配合台式读数显微镜或自动压痕测量系统使用
- 具体试验力档位与压头直径配置以产品页参数为准;建议配套标准布氏硬度块定期校验
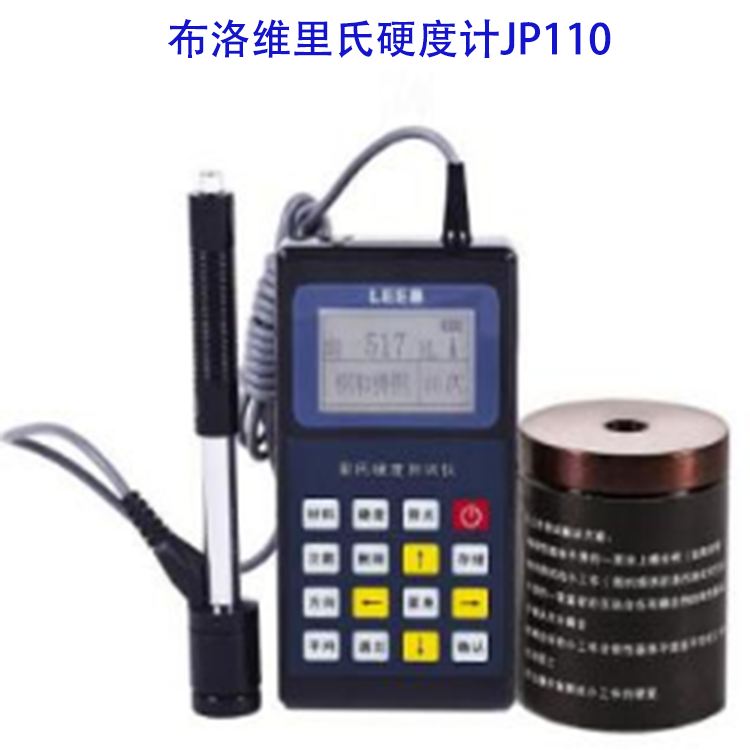
现场换算布氏:大件、在役设备不用搬,一台出布氏值。
- 【产品简介】JP110 为多功能硬度测量仪器,全中文显示、菜单式操作;可直接显示里氏、布氏、洛氏、维氏、肖氏等各种硬度值
- 具有里氏、洛氏、布氏三种校准功能;可预先设置公差限,超出范围自动报警,方便批量测试;自动识别冲击装置类型,更换时无需重新校准
- 仪器小巧便携、可靠性高,适用于恶劣操作环境,抗振动、冲击和电磁干扰
- 注意:里氏测量要求工件重量不小于 2kg、最小厚度不小于 10mm、被测面粗糙度不大于 1.6μm;不满足时须稳固支撑或密实耦合
- 适合大型铸件、锻件与在役设备的现场布氏换算与快速筛查
JP110 的现场加强版:大屏直显布氏,车间使用更顺手。
- 【产品简介】JP120 为多功能硬度测量仪器,全中文显示、菜单式操作;可直接显示里氏、布氏、洛氏、维氏、肖氏等各种硬度值
- 仪器小巧便携、可靠性高,适用于恶劣操作环境,抗振动、冲击和电磁干扰
- 依据里氏硬度测量原理,可对多种金属材料进行检测,测值准确稳定;可即刻显示硬度测量值并在不同硬度制式间自由转换
- 可预先设置公差限,超出范围自动报警,方便批量测试;具有里氏、洛氏、布氏三种校准功能
- 注意:工件重量不小于 2kg、最小厚度不小于 10mm、被测面粗糙度不大于 1.6μm
内置热敏打印机:现场出数、当场打印,数据可追溯。
- 【产品简介】JP140 是一款集可内置打印机、公差设置等多功能为一体的硬度测量仪器,内置热敏打印机,支持现场即时打印,保障测量结果的公正性及数据的存储、可追溯性
- 全中文显示、菜单式操作,操作简单方便;本机可直接显示里氏、布氏、洛氏、维氏、肖氏等硬度值
- 仪器小巧便携、稳定性高,适用于恶劣操作环境,抗振动、冲击和电磁干扰
- 适用材料:钢和铸钢、合金工具钢、不锈钢、灰铸铁、球墨铸铁、铸铝合金、铜锌合金(黄铜)、铜锡合金(青铜)、纯铜、锻钢
- 适合铸造、锻造车间现场检测并当场留存纸质记录的场景
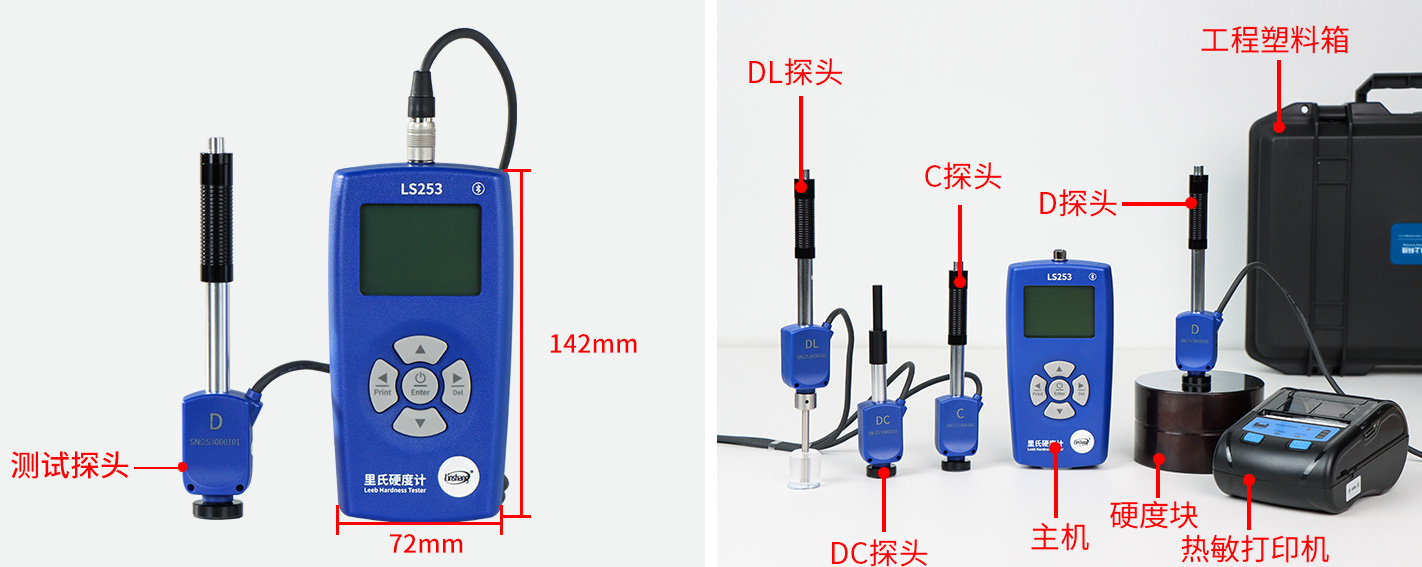
QC 模式批量判合格:可转布氏值,四种冲击装置灵活换。
- 【产品简介】分体式多探头里氏硬度计,探头与主机采用航空插头连接,主机智能识别冲击装置;数字双线圈探头技术,抗干扰能力强
- 内置多种硬度制式,可在里氏 HL、布氏 HB、维氏 HV、肖氏 HS、洛氏 HRA / HRB / HRC 及抗拉强度 σb 之间转换
- 两种测量模式:统计模式可算最大值 / 最小值 / 平均值;QC 模式可批量检测来料是否合格
- 可选配 D、DC、DL、C 四种冲击装置:D 通用、DC 孔内、DL 狭小空间与齿轮、C 薄件与表面硬化层
- 里氏换算布氏适合大件现场快速筛查;若需仲裁或出具正式报告,仍以台式布氏为准
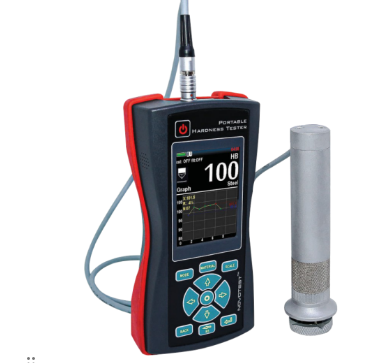
UCI 静载压入:表面基本无损,铸件毛坯面也能测。
- 【产品简介】采用静载荷下压技术,被测物表面无损伤且受影响因素少,测值稳定准确,不受工件形状大小影响,适用于薄板、镀层、齿轮、圆弧面等,甚至未经处理的毛坯表面也可测量
- 采用超声接触阻抗法(UCI),符合 ASTM A1038 标准
- 测量金属及合金的各种硬度:洛氏 HRC、布氏 HB、维氏 HV;内设五种材料校准通道;可测量材料抗拉强度 RM
- 应用建议:铸件检测时若表面光洁度处理有难度,需选择 G 型冲击装置(里氏路线);大批量生产过程中的硬度检测,标配一套即可满足要求
- 适用于机械加工、钢铁、船舶、石化、电力、热处理、模具、齿轮、轴承等行业
📊 一张表选对型号
| 路线 | 代表机型 | 测量方式 / 压头 | 关键参数 | 页面 |
|---|---|---|---|---|
| 台式布氏(压入法) | 电子布氏硬度计 | 硬质合金球压头 + 压痕直径测量 | 铸铁、铸钢、锻件、退火件;适合组织不均匀材料 | 详情 → |
| 便携 · 里氏转布氏 | 布洛维里氏 JP110 | 里氏 · 可显示布氏值 | 里氏 / 布氏 / 洛氏 / 维氏 / 肖氏互转 | 详情 → |
| 便携 · 里氏转布氏 | 布洛维里氏 JP120 | 里氏 · 可显示布氏值 | 现场加强版;工件需 ≥2kg、厚度 ≥10mm | 详情 → |
| 便携 · 里氏转布氏 | 布洛维里氏 JP140 | 里氏 · 内置热敏打印机 | 现场即时打印、数据可追溯 | 详情 → |
| 便携 · 多制式一体 | 布洛维里氏硬度计(通用型) | 里氏 · 可显示布氏值 | 钢、铸钢、不锈钢、灰铸铁、球墨铸铁等 | 详情 → |
| 便携 · 多制式一体 | 布洛维里氏硬度计(内置打印型) | 里氏 · 可显示布氏值 | 性价高的现场多制式机型 | 详情 → |
| 便携 · UCI 超声波 | 嘉品超声波硬度计 | 超声接触阻抗法 · ASTM A1038 | 铸件毛坯面、薄板、镀层;可测 HB | 详情 → |
| 便携 · 里氏笔式 | 里氏硬度计 LS252D | D 型冲击装置 | HB 30-651;±12HL;约 68g | 详情 → |
| 便携 · 多探头里氏 | 多探头里氏硬度计 LS253 | D / DC / DL / C 可换 | 可转 HB;统计 + QC 双模式 | 详情 → |
🔧 核心仪器
硬质合金球压头、高精度显微镜、半自动加载系统、标准硬度块、防护罩
✅ 选型关键要点
测量原理:采用压入法,适配较软材料(铝、铜、铸铁等),测试结果稳定,符合行业标准
测量范围:HB 10~650,确保覆盖被测软质材料的硬度范围,无测量盲区
压头规格:硬质合金球压头,直径 1mm、2.5mm、5mm 可选,可根据材料厚度选择
测试力:范围 612.9~29420N 可调,根据压头直径和材料硬度合理匹配,避免测试力不当导致材料变形
测试精度:示值误差≤±3.0%,重复性≤±2.0%,确保多批次样品测试一致性
操作方式:支持手动或半自动操作,半自动机型可减少人为操作误差,提升效率
机身结构:机架刚性强,测试过程无晃动,底座平整,减少环境振动影响
安全防护:配备防护罩,避免测试过程中压头或样品损伤操作人员
兼容性:可适配金属、合金等软质材料,支持不同尺寸样品,可定制专用夹具
💡 温馨提示
软质材料(铝、铜等)检测优先选择,硬质材料不建议选用,避免无法精准测量
采购前带样测试,确认压头直径、测试力与样品匹配,避免压痕过大或过小
批量测试优先选择带自动压痕测量的机型,减少人工测量误差,提升效率
定期清洁压头和测量显微镜,避免灰尘影响压痕测量精度
实验室使用需选择稳定性好的机型,避免环境振动导致测试误差
🏭 他们都用得上
布氏硬度最容易出问题的地方是压痕测量:压痕边缘在显微镜下是模糊过渡带,读数的人取边界松一点紧一点,HBW 值就差几个单位。批量检测想稳,要么固定专人读数,要么上自动压痕测量。第二处是试验力与压头直径的匹配——同样材料换一组「力 / 球径」组合(即不同的 F/D² 比值),得到的 HBW 不能直接互比,报告上必须写清试验条件。
常见配套标准:GB/T 231.1 金属材料 布氏硬度试验 第 1 部分:试验方法、GB/T 231.2 硬度计的检验与校准、GB/T 231.3 标准硬度块的标定、GB/T 231.4 硬度值表、ISO 6506-1/-2、ASTM E10。选型顺序建议是:先按被测材料与试样厚度定「试验力 + 压头直径」组合,再按样品最大高度定机架与操作空间,然后按批量大小决定手动读数还是自动测量,最后配标准布氏硬度块并按周期校验。
买仪器,更是买服务。嘉品仪器承诺:免费培训 · 安装规划 · 终身维保 · 无忧售后。力值档位怎么配、压痕怎么读、报告怎么留,我们的工程师按你的来料品类帮你定好。