问:为什么要检测轴承硬度?如何用里氏硬度计检测轴承硬度
齿轮和轴承作为机械传动系统的核心零部件,硬度过关是保证耐磨性和抗疲劳寿命的前提。本文以实用说明为主,带大家了解轴承生产加工流程、为什么要检测硬度、不同零件硬度标准是什么,以及如何用里氏硬度计现场检测轴承硬度。
一、轴承生产加工流程简说
一只轴承的诞生,大致要经过:下料→锻造→车加工→热处理(淬火+回火)→磨削→超精加工→装配→成品检测。其中热处理是最关键的环节之一——通过淬火使轴承钢获得高硬度,再通过回火调整硬度至设计范围并消除内应力。如果在热处理环节硬度控制不当,轴承在使用中会出现早期磨损、疲劳剥落甚至断裂等严重问题。正因如此,硬度检测贯穿轴承生产的始终,每一道工序都需要对硬度进行严格把控。
二、为什么要检测轴承硬度
硬度是衡量轴承钢抵抗塑性变形能力的指标,直接决定了轴承的耐磨性和接触疲劳寿命。根据GB/T 34891-2017《滚动轴承 高碳铬轴承钢零件 热处理技术条件》的规定,GCr15轴承钢套圈和滚动体淬火回火后的硬度应在特定范围内,硬度不足会导致轴承过早磨损,硬度过高则可能引发脆性断裂。因此,硬度检测不仅是质量控制的必要手段,也是工艺参数优化的重要依据。
三、不同类型轴承零件的硬度标准
根据行业通用技术条件,GCr15轴承钢套圈与滚子淬火后硬度应不小于63HRC,回火后硬度为61~65HRC;钢球淬火后硬度应不小于64HRC,回火后硬度为62~66HRC。不同类型的轴承零件对硬度的要求略有差异,具体可参考下表:
| 零件类型 | 淬火后硬度(HRC) | 回火后硬度(HRC) | 参照标准 |
|---|---|---|---|
| GCr15套圈/滚子 | ≥63 | 61~65 | JB/T 1255 |
| GCr15钢球 | ≥64 | 62~66 | JB/T 1255 |
| 渗碳钢轴承零件 | 表面≥58~62,心部25~40 | - | JB/T 8881 |
在轴承成品检验中,硬度值的允许偏差通常控制在±1.5HRC以内,超出该范围即判定为不合格。
四、什么环节要用里氏硬度计检测轴承硬度
里氏硬度计在轴承生产中主要在以下环节发挥作用:
- 原材料入厂复验:大型轴承钢管、棒料到厂后,用里氏硬度计快速抽检,确保材料硬度符合采购要求;
- 热处理工序间抽检:淬火后和回火后,在车间现场快速检测大型轴承套圈的硬度变化趋势,及时调整工艺参数;
- 精加工前硬度复核:在进入磨削工序之前,对半成品进行硬度抽检,防止不合格品流入后续高成本工序;
- 大型轴承成品抽检:对于风电轴承、轧机轴承等大型成品,无法放入台式硬度计,只能依赖里氏硬度计进行现场检测。
实用经验: 检测大型轴承套圈时,建议在圆周方向均匀选取至少3个测点,每个测点重复测量3次取平均值,这样能有效消除局部硬度不均带来的测量误差。
五、如何用里氏硬度计检测轴承硬度(实操步骤)
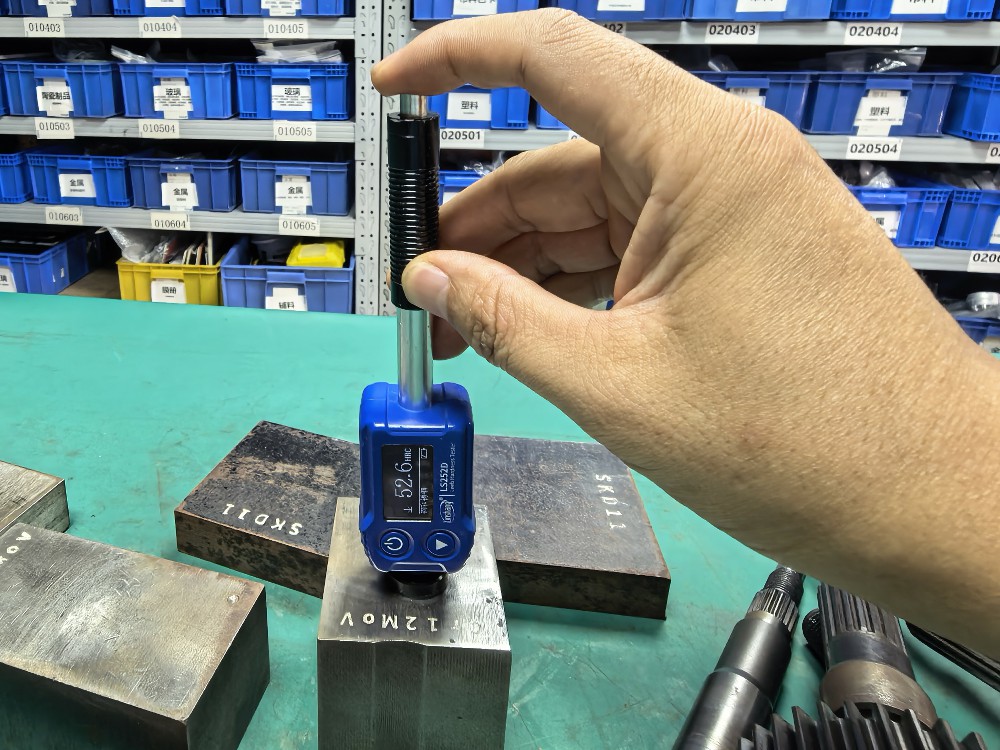
1. 仪器准备与校准:打开里氏硬度计电源,选择对应的材料类型(如“钢”),硬度标尺修改为HRC,用配套的标准硬度块对仪器进行校验,确保示值误差在允许范围内;
2. 工件表面处理:用砂轮或细砂纸打磨被测轴承表面,去除氧化皮、油污和脱碳层,露出新鲜金属基体,表面粗糙度建议Ra ≤ 2.0μm;
3. 定位与冲击:将冲击装置压紧在被测表面,确保冲击方向与工件表面垂直,按下释放钮,仪器自动完成冲击和测量;
4. 读数与记录:仪器直接显示HRC值,记录测量结果;
5. 判断硬度是否达标:将实测硬度值与工艺标准或产品图样要求进行对比。例如GCr15轴承套圈回火后硬度应在61~65HRC范围内,若实测值低于下限,说明回火过度或淬火不足;高于上限则可能脆性风险增加;
6. 数据统计与存档:林上LS252D、LS251D、LS253等型号均支持多组数据存储和统计功能,分体式里氏硬度计可自动计算最大值、最小值和平均值,便于质量追溯。
值得注意的是,使用里氏硬度计检测薄壁轴承套圈(壁厚小于25mm)时,应将工件耦合到足够厚度的支撑物上再测试,否则测量结果会显著偏低。
六、如何判断硬度值是否达标
判断硬度值是否达标,主要依据以下三个方面:一是对照产品图样上标注的硬度技术要求;二是参照GB/T 34891-2017等国家标准中规定的硬度范围;三是结合热处理工艺卡片上设定的工艺目标值。通常做法是:连续测量3个不同位置,每个位置测3次取平均值,若所有平均值均在允许范围内,且单次测量值与平均值的偏差不超过±1.5HRC,则判定该批次轴承硬度合格。对于出现超差的情况,应追溯热处理工艺参数(淬火温度、保温时间、回火温度等),查找原因并采取纠正措施。
本文内容为技术分享,旨在为轴承行业从业者提供硬度检测技术的客观参考。文中提及的林上品牌及产品型号仅为技术展示,用户可根据实际需求选择适合的设备。本文所有技术参数来源于公开产品资料及行业标准。如涉及侵权或内容有误,请联系我们及时删除或更正。