扭力判定的标准动作是"窗口判定 + 趋势管理":
- 窗口判定:按产品规格设定力矩上下限(如旋盖扭矩 8~14 kgf·cm),设备自动判定 OK/NG——上下限不是拍的,来自密封性/开启力的人因工学验证(下限保密封,上限保"拧得开");
- 峰值+均值双记录:单点峰值判定合格性,批量统计看分布——只记峰值的检验会在"全部合格但整体漂移"的工艺变化面前失明;
- SPC 趋势:电脑机型把批量数据画成控制图,扭矩中心线漂移提示灌装/装配参数变化——在出不良品之前调整工艺,这才是扭矩检验的真实价值。
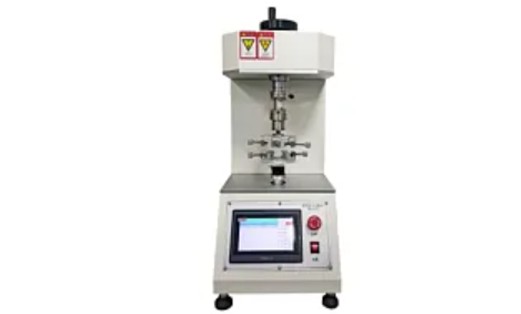
没有电脑端的话,用旋钮扭力试验机手工记录+定期抽样统计也能做到七成功力,关键是"固定时间间隔、固定样本量"的纪律。
🛠️ 本文涉及的产品 · 查看详情与参数